DASNET JOURNAL · CASO DE IMPLEMENTACIÓN
Cada pieza, una identidad.
Cada etapa, un mismo control.
Dasnet integró el control de una celda de marcaje con láser de fibra Keyence para conectar el proceso de inyección de plástico con el transporte de piezas, los datos de MES y la evaluación del código Data Matrix (DMC).
La intervención combinó programación de PLC, comunicación industrial, adaptación de la secuencia y herramientas de operación. El propósito fue coordinar equipos que debían trabajar como un solo proceso, desde la alimentación de la pieza hasta su identificación y registro.
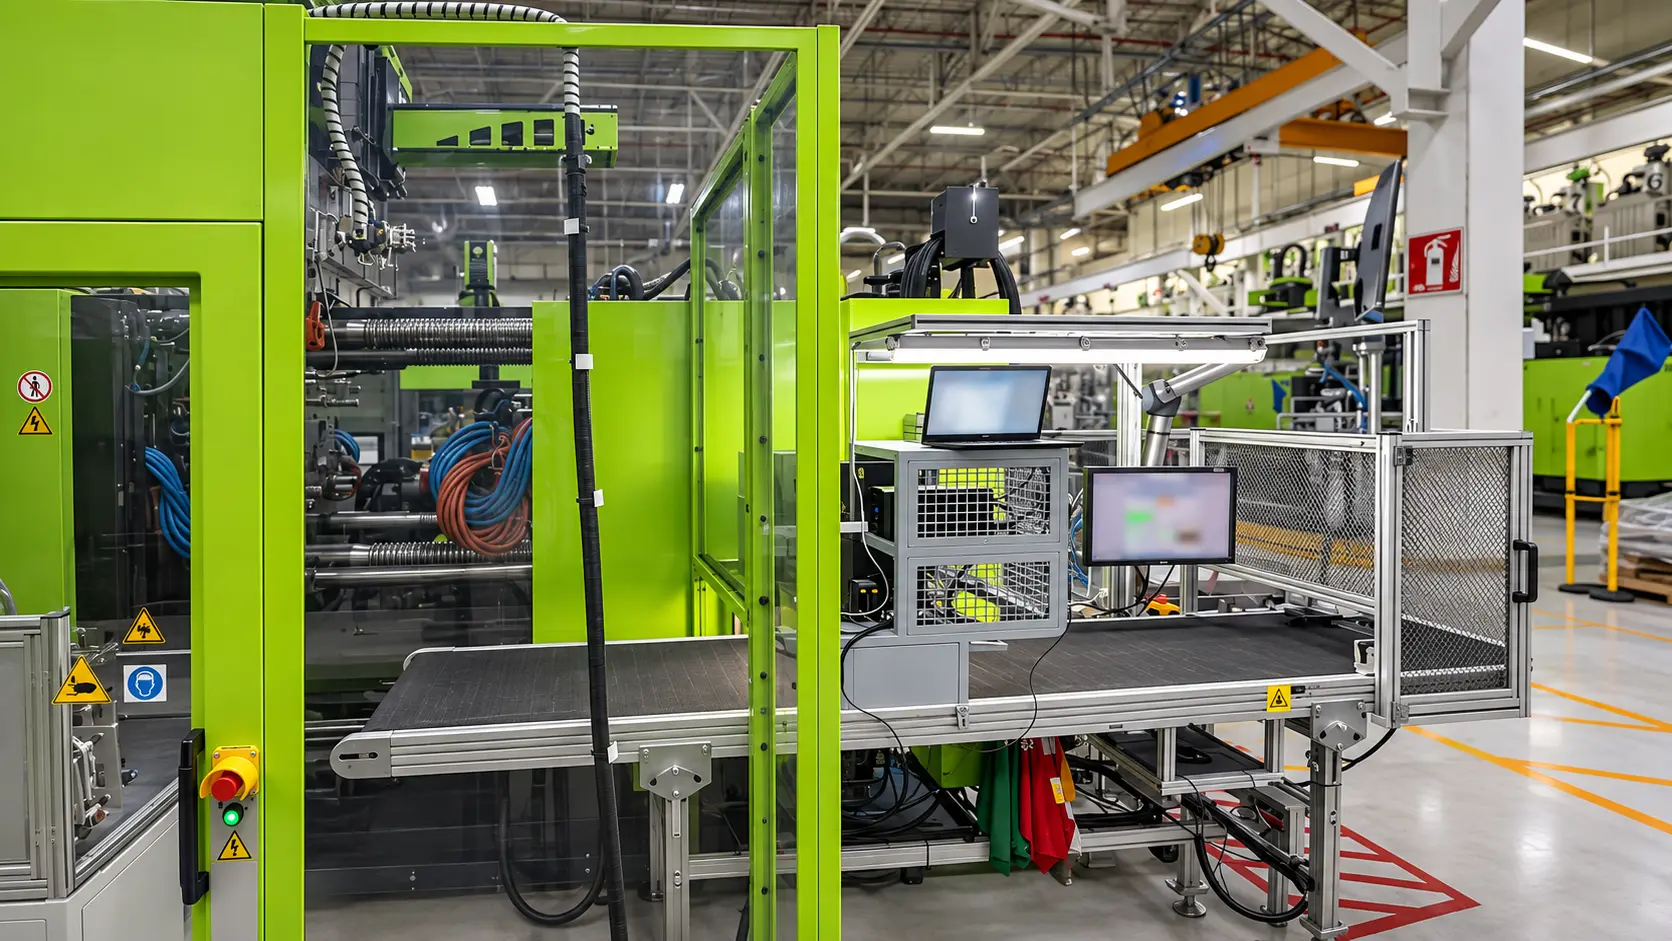
Vista general de la celda de inyección, transporte y marcaje.
El reto.
Dar continuidad a una integración existente.
La celda ya contaba con hardware Keyence y una primera secuencia de marcaje. Sin embargo, la conexión con el servidor MES utilizado en las pruebas iniciales había dejado de estar disponible. La lógica principal estaba desarrollada en Ladder y la interfaz permitía cambios de producto que podían interferir con un ciclo en marcha.
Dasnet trabajó sobre esa base para restablecer la comunicación, reorganizar el control y adaptar la operación al proceso de la planta. La solución aprovechó el equipo existente y atendió tanto el intercambio de datos como la coordinación de las máquinas.
Del dato al marcado.
Conexión con MES y trazabilidad.
Se restableció la comunicación con el MES en coordinación con el equipo de la planta. Esta integración permite adquirir el contenido requerido para el DMC y gestionar las respuestas del sistema de manufactura dentro de la secuencia de marcaje.
La lógica procesa las respuestas de MES y contempla una condición de espera controlada. Si el servidor no responde dentro del tiempo configurado, el proceso abandona la espera y vuelve a reposo, en lugar de permanecer detenido indefinidamente en ese paso.
La arquitectura.
Del moldeo a la trazabilidad.
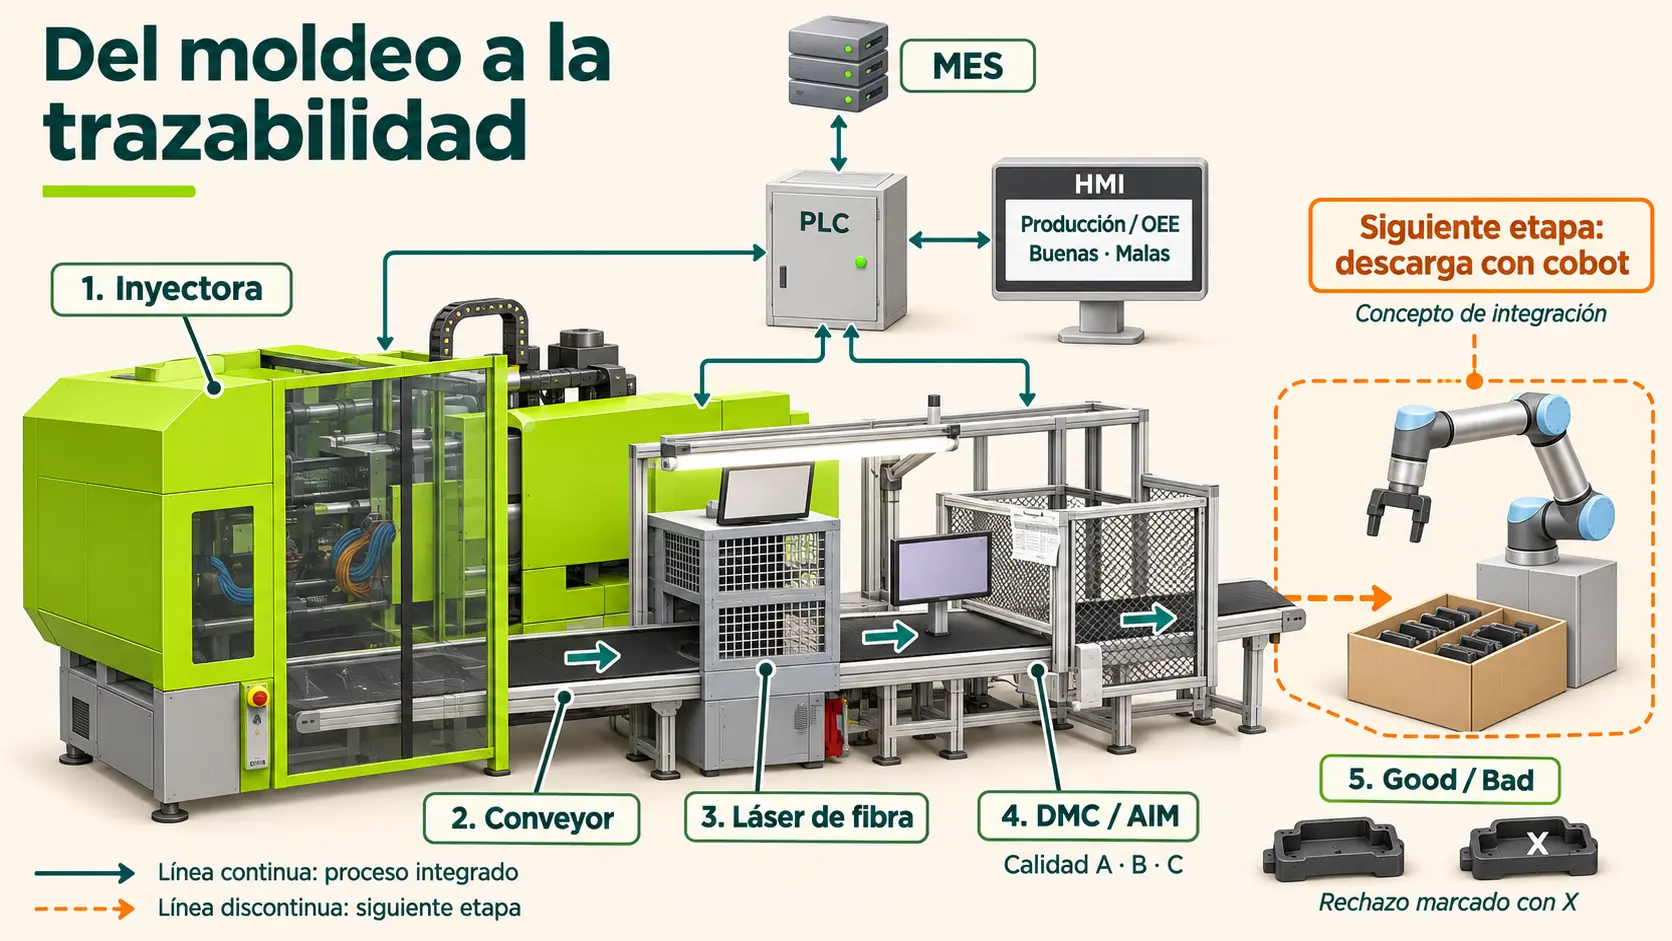
Vista isométrica funcional de la integración. La zona de descarga con cobot representa la siguiente etapa propuesta.
Una secuencia clara.
Control preparado para diagnosticar.
El control secuencial se reescribió de Ladder a texto estructurado sobre el PLC Keyence KV-8000. Se separaron la inicialización, las funciones de inicio, paro y restablecimiento, y la máquina de estados que conduce el proceso.
Esta organización facilita el manejo de los datos recibidos de MES y permite seguir el avance de cada etapa con mayor claridad. La HMI incorporó controles dedicados de operación y un bloqueo para impedir cambios de producto durante el ciclo.
Trabajo en planta.
El equipo detrás de la integración.
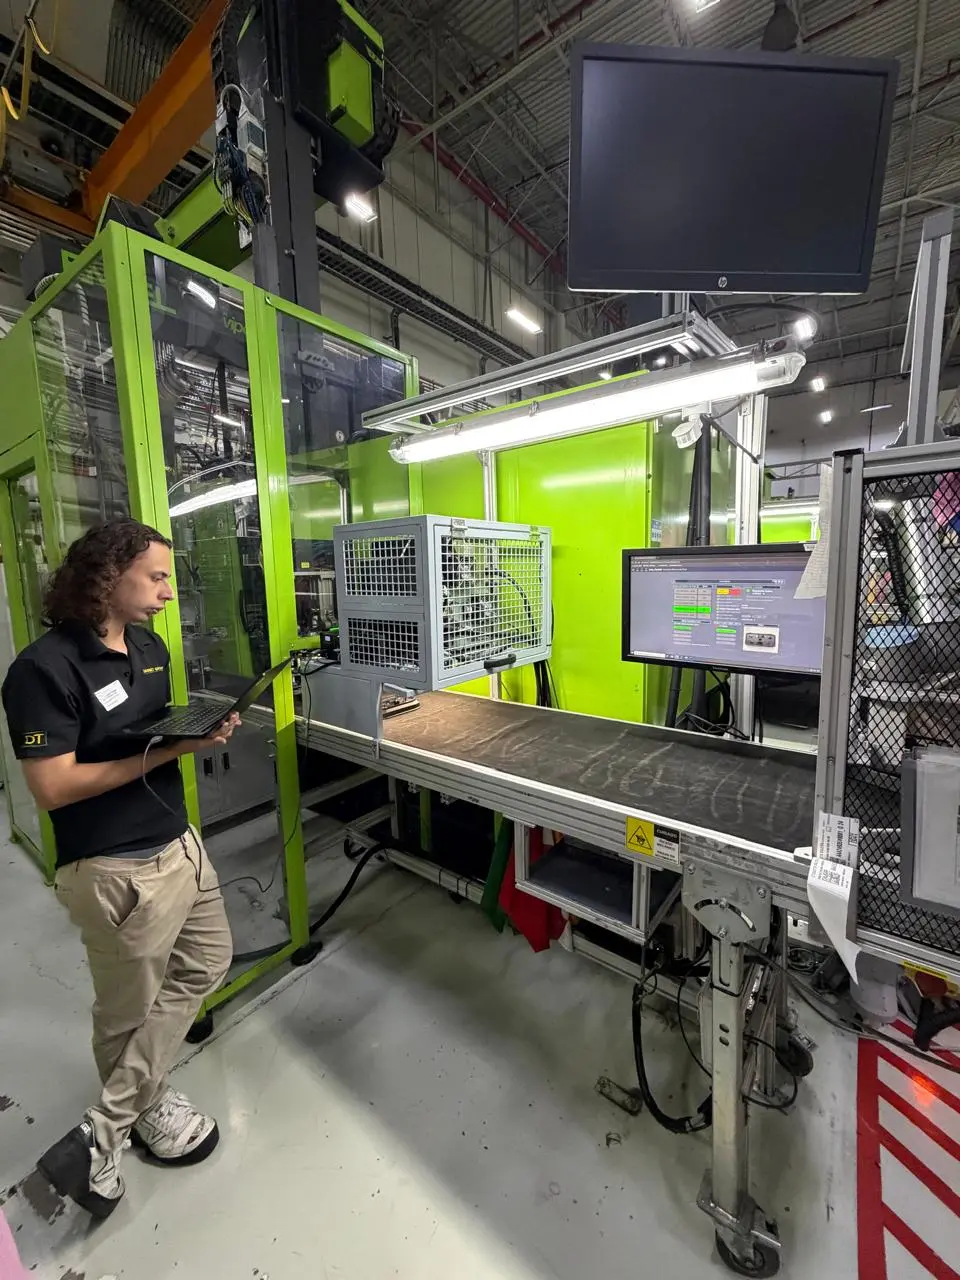 Fotografía real de la intervención de ingeniería en la celda. | 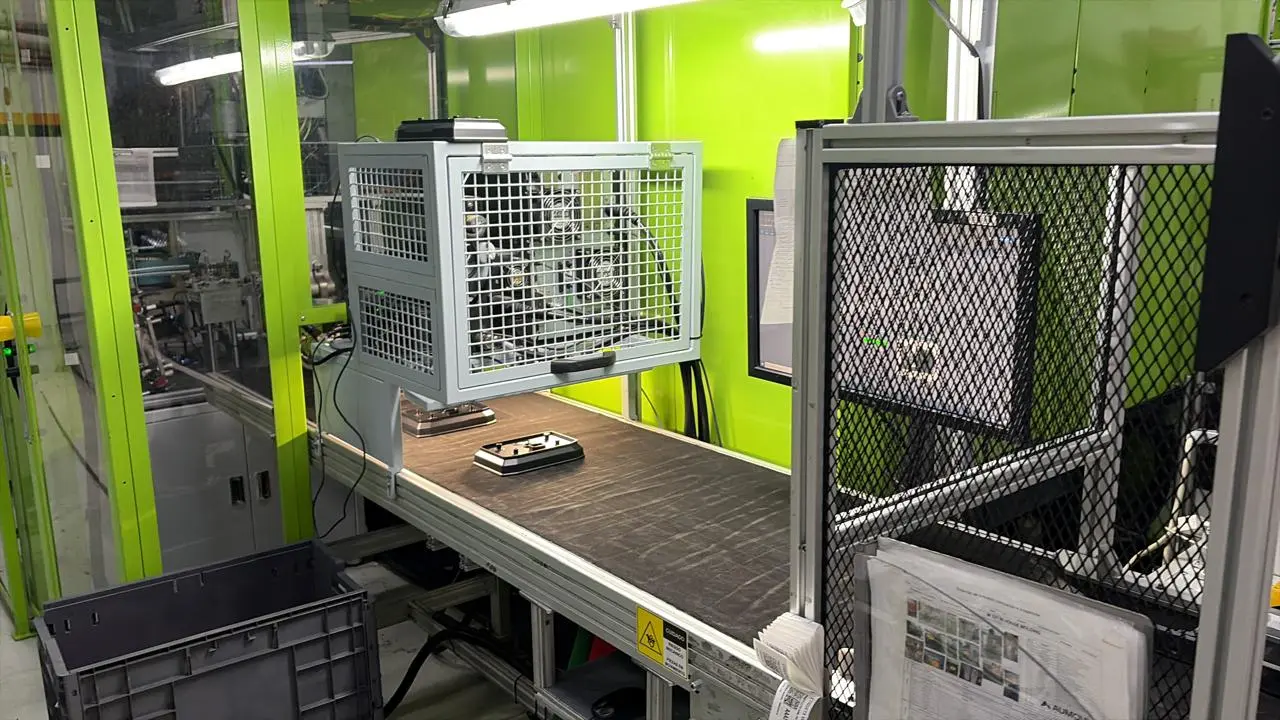 Fotografía real del conveyor y la estación de marcaje. |
Inyectora y conveyor.
Sincronizados con el marcaje.
La adaptación incluyó el control del conveyor y la coordinación con la inyectora de plástico. Un interbloqueo comunica la disponibilidad del proceso de marcaje y permite detener la alimentación desde la inyectora cuando esa condición se pierde.
Así, la secuencia de transporte y marcaje se relaciona con el estado del proceso anterior. La integración contempla las condiciones de operación y la gestión de fallas, con funciones de alarma, supervisión y restablecimiento.
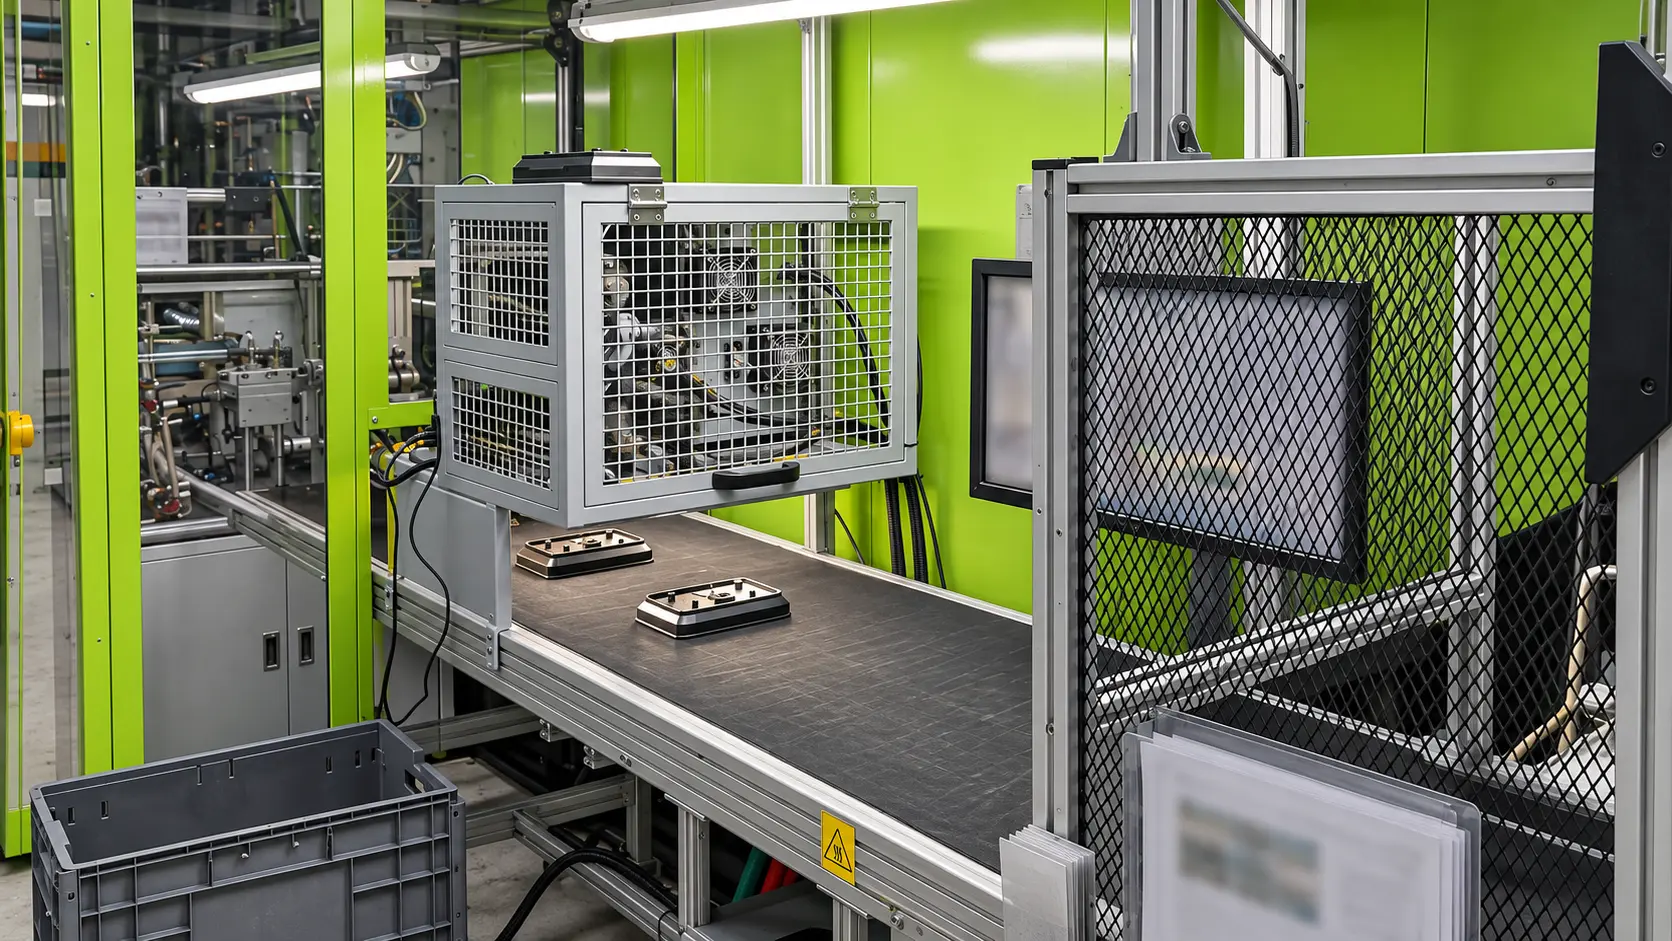
Detalle de la estación de marcaje y el transporte de piezas.
Un DMC no solo se marca.
También se evalúa.
El control AIM califica la calidad del DMC con categorías A, B o C, de acuerdo con la calidad del marcado. El resultado se incorpora a la lógica de clasificación Good/Bad, y las piezas que resultan malas se identifican con una X.
La clasificación depende de los parámetros y criterios definidos para la receta activa. Por eso, al incorporar otros productos, la configuración de marcado y validación también forma parte de la adaptación del proceso.
Producción visible.
Buenas y malas, con seguimiento.
La implementación incorpora una visualización de producción/OEE con el conteo de piezas buenas y malas. El resultado del ciclo alimenta estos registros para que el personal pueda consultar la producción y sus rechazos desde la interfaz.
Conexión con MES, control secuencial, evaluación del DMC y seguimiento de resultados forman parte de una misma integración. El aporte de Dasnet está en hacer que los equipos, el software y la operación compartan una secuencia coherente.
La siguiente etapa.
Automatizar la descarga con cobot.
Actualmente, la descarga y el acomodo de las piezas en cajas se realizan de forma manual. El siguiente paso planteado es programar el cobot ya instalado al final del conveyor para que tome las piezas y las coloque en su destino, sustituyendo la manipulación repetitiva de descarga.
La propuesta contempla definir los puntos de toma y depósito, validar o desarrollar el gripper y programar las trayectorias y la comunicación con el PLC. La lógica deberá confirmar que la pieza esté disponible y que el robot complete la toma antes de liberar el siguiente movimiento del conveyor.
Para el empaque, se deberá desarrollar el patrón de acomodo por capas y definir cómo se colocarán los separadores. También se evaluará cómo utilizar el resultado Good/Bad para asignar destinos distintos a las piezas aceptadas y rechazadas. Esta etapa requiere validar el herramental, los puntos de interacción y las condiciones de seguridad de la aplicación.
Ingeniería que conecta el proceso.
Adaptación a la operación real.
Cada integración exige comprender qué información necesita la máquina, cómo se mueve la pieza y qué decisiones debe tomar el control. En este proyecto, Dasnet reunió esas disciplinas para dar continuidad al marcaje y establecer una base para la siguiente etapa de automatización.
Conversemos sobre tu proceso ↗